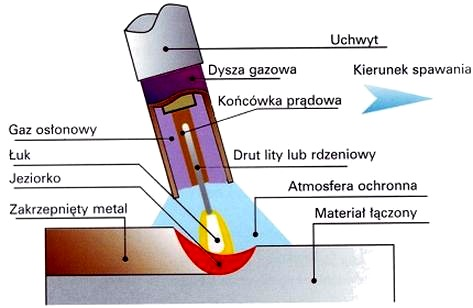
Spawanie MIG MAG stanowi jedną z najpopularniejszych metod łączenia materiałów w warsztatach i zakładach produkcyjnych. Osoby rozpoczynające przygodę ze spawaniem powinny zrozumieć podstawy tej techniki. Spawanie MIG (Metal Inert Gas) i MAG (Metal Active Gas) wykorzystuje łuk elektryczny do stopienia drutu spawalniczego, który pełni rolę materiału wypełniającego. Odpowiednie ustawienia prądu, napięcia oraz przepływu gazu osłonowego pozwalają na uzyskanie solidnych i estetycznych spoin.
- Spawanie MIG MAG to popularna metoda łączenia materiałów za pomocą łuku elektrycznego.
- Kluczowe ustawienia obejmują odpowiedni prąd spawania, napięcie i prędkość podawania drutu, które należy dostosować do grubości materiału.
- Przygotowanie materiału i jego czyszczenie mają istotny wpływ na jakość spoiny.
- Utrzymanie odpowiedniej odległości między drutem a materiałem (6-25 mm) oraz kontrolowanie długości łuku zapobiega błędom w spawaniu.
- Właściwy przepływ gazu ochronnego (10-12 l/min) jest kluczowy dla uniknięcia porowatości spoiny.
- Technika prowadzenia palnika oraz monitorowanie parametrów podczas spawania mają za zadanie zwiększyć jakość spoiny.
- Najczęstsze błędy to niewłaściwa długość łuku, odległość drutu oraz ustawienia prądu, które powinny być testowane na materiałach próbnych.
- Bezpieczeństwo pracy jest kluczowe, w tym używanie odpowiednich akcesoriów ochronnych jak przyłbice i rękawice spawalnicze.
Na początku istotne jest zwrócenie uwagi na kluczowe parametry. Dla grubości materiału do 1,0 mm prąd powinien wynosić od 40 do 60 A, a prędkość podawania drutu od 4 do 5 m/min. Z biegiem grubości materiału zwiększają się wartości prądu oraz prędkości podawania drutu. Niezbędne jest także dobranie odpowiedniego gazu osłonowego; najczęściej stosuje się mieszanki argonu z dwutlenkiem węgla. Regularne testowanie ustawień na złomie pomoże uniknąć problemów podczas rzeczywistego spawania.
Praktyczne wskazówki dla adeptów spawania MIG MAG – osiągnij perfekcję i bezpieczeństwo!
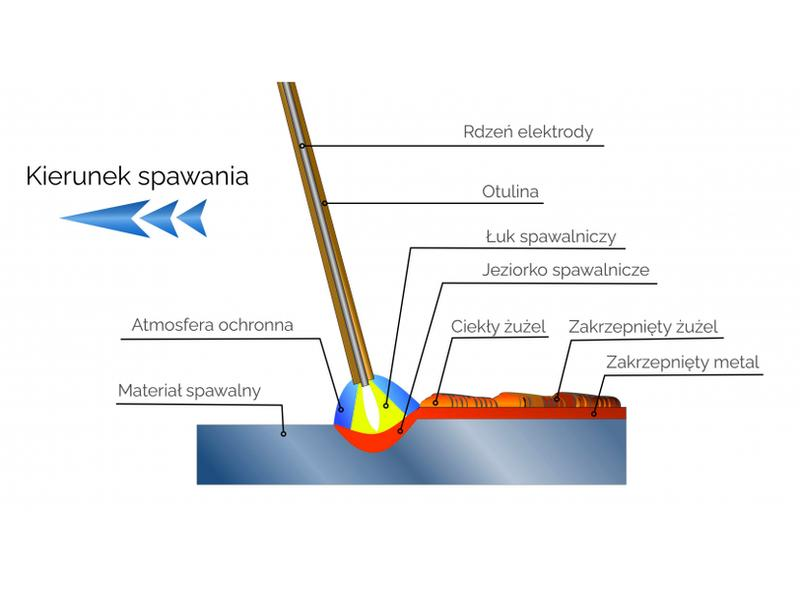
Podczas spawania mogą wystąpić liczne błędy wpływające na jakość spoin. Najczęściej spotykane błędy to zbyt krótka lub długa długość łuku, a także niewłaściwa odległość między drutem a materiałem. Dlatego pilnuj, aby odległość wynosiła od 6 do 25 mm, oraz obserwuj intensywność podgrzewania. Odpowiednie ustawienia prądu spawania mają ogromne znaczenie – standardowe wartości mieszczą się między 16 a 30 V, jednak należy je dostosować do konkretnego zastosowania.
Na koniec, nie zapominaj o bezpieczeństwie podczas spawania. Jeżeli chcesz poczytać więcej, poznaj najlepsze maski do spawania elektrodą. Przyłbica z filtrem DIN 9-13 powinna być twoim najważniejszym akcesorium, natomiast rękawice spawalnicze ochronią przed oparzeniami. Upewnij się, że miejsce pracy jest zabezpieczone, a wentylacja i porządek odpowiednio zadbane. Spawanie to nie tylko umiejętność techniczna, ale także sztuka, która wymaga ciągłego doskonalenia. Jak każda nowa umiejętność, spawanie wymaga praktyki, cierpliwości i zaangażowania, a z czasem każde wyzwanie stanie się łatwiejsze.
Jak prawidłowo spawać metodą MIG MAG? techniki, ustawienia i najczęstsze błędy
Poniżej przedstawiamy kluczowe kroki oraz wskazówki dotyczące spawania metodą MIG MAG. Lista obejmuje techniki, prawidłowe ustawienia maszyny, a także najczęściej popełniane błędy. Zrozumiałe i zwięzłe opisy pomogą zarówno początkującym, jak i doświadczonym spawaczom.
- Wybór odpowiednich ustawień sprzętu Dobierz parametry prądu oraz prędkości podawania drutu do grubości materiału. Na przykład, dla blachy o grubości 0,8 mm ustaw prąd na 40-60A i prędkość podawania drutu na 4-5 m/min. Testuj na materiałach próbnych, aby móc wprowadzić niezbędne korekty.
- Przygotowanie materiału do spawania Oczyść powierzchnię materiału z rdzy, farby i innych zanieczyszczeń. Użyj rozpuszczalnika, szczotki drucianej oraz tarczy ściernej. Dobre przygotowanie powierzchni wpływa na jakość spoiny.
- Utrzymanie odpowiedniej odległości drutu od materiału Zachowaj odległość między wylotem drutu a spawanym materiałem (6-25 mm). Zbyt krótki łuk może przyczynić się do przyklejania drutu, a zbyt długi generuje rozpryski i porowatość spoiny.
- Kontrola przepływu gazu ochronnego Ustaw przepływ gazu na 10-12 l/min, co zapewni stabilny łuk. Zbyt mała ilość gazu może prowadzić do porowatości spoiny. Regularnie sprawdzaj i dostosowuj ten parametr.
- Technika prowadzenia palnika Użyj techniki przerywanego spawania, by unikać przegrzewania materiału. Prowadź palnik w krótkich odcinkach, pozwalając metalowi na ostygnięcie. Utrzymuj odpowiedni kąt nachylenia uchwytu w zależności od pozycji spawania.
- Monitorowanie i dostosowywanie parametrów w trakcie spawania Obserwuj jeziorko spawalnicze oraz głębokość wtopienia. Jeśli zauważysz chropowatość lub pęknięcia, dostosuj ustawienia prądu i prędkości podawania drutu. Regularne korekty poprawią jakość spoiny.
- Dokumentacja i analiza wykonanych spoin Kontroluj jakość spoin, dokumentując równomierność, głębokość wtopienia oraz występowanie pęknięć i porowatości. Przeprowadzaj testy wytrzymałościowe, by zapewnić trwałość połączeń.
| Kategoria | Parametr | Zakres/typ | Uwagi |
|---|---|---|---|
| Ustawienia sprzętu do spawania MIG MAG | Średnica drutu | 0,6 - 1,2 mm | Standard dla cienkich blach |
| Prąd spawania (dla 1 mm) | 50 - 70 A | Optymalne dla blachy stalowej | |
| Napięcie spawania | 18 - 30 V | W zależności od prędkości podawania drutu | |
| Prędkość podawania drutu | 4 - 6 m/min | W zależności od grubości materiału | |
| Przepływ gazu | 10 - 15 l/min | Zalecany dla stali | |
| Indukcyjność | Ustawienia od 1 do 10 | Regulacja wpływa na miękkość łuku | |
| Wpływ grubości materiału na technikę spawania | Grubość 0,6 - 1,0 mm | 40 - 60 A, 4 - 5 m/min | Wymaga delikatnej kontroli |
| Grubość 1,2 - 1,5 mm | 60 - 80 A, 5 - 6 m/min | Większa swoboda w prowadzeniu | |
| Grubość 2,0 mm | 80 - 100 A, 6 - 8 m/min | Wymaga szybszego podawania drutu | |
| Grubość 3,0 mm | 120 - 160 A, 8 - 10 m/min | Możliwe podwójne spawanie | |
| Grubość 4,0 mm | 160 - 200 A, do 10 m/min | Wymaga wysokiej wydajności sprzętu | |
| Najczęstsze błędy podczas spawania MIG MAG | Zbyt krótka długość łuku | Wymaga zwiększenia prędkości | Nacieki na lico spoiny |
| Zbyt długa długość łuku | Wymaga zmniejszenia prędkości | Rozpryski, porowatość | |
| Nieodpowiednia odległość drutu | 6 - 25 mm | Skrócić lub wydłużyć w zależności od efektów | |
| Zbyt mała ilość gazu ochronnego | 1,0 l/min/m | Może prowadzić do porowatości | |
| Niewłaściwe ustawienie prądu | 16 - 30 V | Testowanie przed rozpoczęciem |
Najczęstsze błędy podczas spawania MIG MAG – jak ich uniknąć
Spawanie MIG MAG to jedna z najpopularniejszych metod łączenia metali, ceniona za swoją wydajność i wszechstronność. Ten proces niesie jednak wiele wyzwań dla spawaczy. Osobiście zauważyłem, że najczęściej błędy wynikają z rutyny lub braku doświadczenia. Zbyt głęboko wtopione lub słabo wykonane spoiny mogą zrujnować cały projekt. Dlatego warto znać najczęstsze problemy, aby skutecznie ich unikać i podnieść jakość pracy.
Pierwszym zauważalnym błędem jest długość łuku. Zbyt krótki łuk prowadzi do nieestetycznych nacieków, a zbyt długi powoduje rozpryski i porowatość. Dlatego optymalna długość powinna wynosić 15-20 mm. Również odległość między drutem a materiałem powinna wynosić od 5 do 10 mm. Ignorowanie tych detali skutkuje skutkami wizualnymi i mechanicznymi, które wpływają na wytrzymałość połączeń.
Jak uniknąć porów w spoinach i zapewnić solidność konstrukcji dzięki odpowiednim technikom spawania
Drugim częstym błędem, który zauważyłem, jest zbyt mała ilość gazu ochronnego. Ustawiając przepływ poniżej 8 l/min na milimetr średnicy dyszy, można narazić się na powstawanie porów. Kluczowe jest także dostosowanie prądu do rodzaju drutu; dla drutu 0,8 mm optymalny prąd wynosi od 60 do 80 A, natomiast dla 1,0 mm – 80 do 100 A. Niewłaściwe parametry prądu prowadzą do braku właściwego wtopienia materiałów i osłabienia konstrukcji.
Warto również zwrócić uwagę na technikę prowadzenia narzędzia spawalniczego. Poprawne nachylenie uchwytu i sposób prowadzenia palnika mają duży wpływ na jakość spoin. Staram się stosować technikę przerywanego spawania, co minimalizuje ryzyko deformacji materiału oraz pozwala na lepsze zarządzanie ciepłem. Dbanie o te szczegóły podnosi jakość spoin, przyspiesza pracę i zmniejsza straty materiałowe.
Poniżej przedstawiam kilka najważniejszych wskazówek, które warto wziąć pod uwagę podczas spawania:
- Ustal optymalną długość łuku 15-20 mm.
- Zmaintain odległość 5-10 mm między drutem a materiałem.
- Ustaw przepływ gazu ochronnego na minimum 8 l/min na mm średnicy dyszy.
- Dostosuj parametry prądu do rodzaju drutu.
- Stosuj technikę przerywanego spawania.
Ciekawostką jest, że nawet drobne zanieczyszczenia na powierzchni spawanych materiałów, takie jak rdza, olej czy kurz, mogą powodować znaczące problemy z jakością spoiny. Dlatego przed przystąpieniem do spawania warto dokładnie oczyścić materiały, aby uniknąć nieestetycznych porów i osłabienia struktury połączeń.
Ustawienia sprzętu do spawania MIG MAG – kluczowe parametry
Ustawienia sprzętu do spawania MIG MAG kluczowo wpływają na jakość i trwałość spoin. Najważniejszym parametrem pozostaje prąd spawania, który dla różnych grubości materiału powinien oscylować w przedziale od 40 do 180A. Zbyt niski prąd skutkuje niewystarczającą penetracją, natomiast zbyt wysoki prowadzi do przegrzania metalu, co może spowodować deformacje. W przypadku cienkich blach, takich jak te w karoseriach, warto stosować niższe wartości, aby zminimalizować ryzyko przepaleń.
Ważnym parametrem jest także napinanie drutu. Odpowiednia prędkość podawania drutu stanowi klucz do sukcesu w spawaniu MIG MAG. Tak na marginesie, sprawdź, ile drutu potrzebujesz na strop. Dla średnicy drutu 0,8 mm optymalna prędkość wynosi około 5 m/min, co zapewnia właściwą głębokość wtopienia i estetykę spoin. Niewłaściwe ustawienie tej wartości powoduje problemy, takie jak zbyt wąski lub zbyt szeroki łuk spawalniczy, co wpływa na jakość gotowego łączenia. Zachowaj również odległość 10-15 mm między końcówką drutu a spawanym materiałem.
Perfekcyjne spoiny – od gazu osłonowego do mistrzowskiego efektu
Nie można zignorować doboru gazu osłonowego, który ma kluczowe znaczenie. Najczęściej stosowane mieszanki to argon z dodatkiem dwutlenku węgla lub czysty argon, w zależności od materiału. Optymalny przepływ gazu wynosi około 10 litrów na minutę na milimetr średnicy dyszy. Zbyt mała ilość gazu może prowadzić do porowatości spoin, a zbyt duża do intensywnych rozprysków. Dobrze dobrana mieszanka gazowa oraz odpowiedni przepływ pomogą utrzymać stabilność łuku i estetykę spoiny, co jest niezwykle istotne przy spawaniu elementów widocznych.
Podsumowując, ustawienia sprzętu do spawania MIG MAG wymagają starannego przemyślenia i precyzyjnej regulacji. Prawidłowe ustawienia prądu, prędkości podawania drutu oraz gazu osłonowego mają bezpośredni wpływ na jakość spoin, ich wytrzymałość oraz estetykę. Bez wątpienia poświęcenie czasu na dokładną kalibrację sprzętu przynosi znaczące polepszenie końcowego efektu pracy oraz oszczędności w materiałach i czasie. Nic nie daje większej satysfakcji niż perfekcyjnie wykonana spoina!
Czy wiesz, że odpowiednie ustawienie odległości między końcówką drutu a spawanym materiałem, którą najlepiej utrzymywać w przedziale 10-15 mm, nie tylko wpływa na jakość spoiny, ale również na bezpieczeństwo pracy? Zbyt mała odległość może prowadzić do przegrzewania się końcówki, co może skutkować jej uszkodzeniem oraz zmniejszyć efektywność spawania.
Wpływ grubości materiału na technikę spawania MIG MAG
Grubość materiału ma kluczowe znaczenie w technice spawania MIG/MAG. Zrozumienie tego zagadnienia istotnie wpływa na jakość spoin. Przy pracy z cienkimi blachami, zazwyczaj o grubości od 0,8 mm do 1,5 mm, musimy wykorzystać odpowiednie parametry spawania. Zbyt wysoki prąd prowadzi do przepaleń, podczas gdy zbyt niski skutkuje brakiem wtopienia i słabą jakością połączenia. Dla blachy o grubości 1 mm, należy ustawić prąd na około 55-65 A, a prędkość podawania drutu na poziomie 4-5 m/min.
Przechodząc do materiałów o większej grubości, takich jak blachy od 3 mm do 5 mm, możemy znacznie zwiększyć pole energetyczne, co pozwala na stosowanie wyższych prądów, sięgających 100 A lub więcej. Pamiętajmy, że odpowiednia indukcyjność ustawień spawarki kontroluje „miękkość” łuku, co ma znaczenie dla wtopienia materiału. Jeżeli masz chwilę, sprawdź, jakie są różnice między dachówką a blachodachówką. To narzędzie pomaga w walce z deformacjami, które mogą wystąpić w wyniku nadmiernego nagrzania spawanych elementów.
Jak grubość blachy wpływa na jakość spawania — tajemnice spawaczy
Cienkie materiały wymagają szczególnej techniki prowadzenia palnika. Stosowanie krótkich, przerywanych spoin pozwala lepiej zarządzać ciepłem i zapobiega odkształceniom. Każdy spawacz powinien także zwrócić uwagę na odległość między drutem a spawanym materiałem, która wpływa na kontrolę temperatury i jakość wtopienia. Zaleca się, aby ta odległość wynosiła od 6 do 10 mm. Warto stosować mieszankę gazu osłonowego, jak 82% argonu i 18% dwutlenku węgla, aby obniżyć temperaturę łuku, co jest istotne przy cienkich blachach.
Podsumowując, grubość materiału wpływa na technikę spawania MIG/MAG. Zrozumienie tych zależności to klucz do jakościowych połączeń. Spawacze powinni dostosować swoje podejście do grubości materiału, aby uniknąć problemów, takich jak przepalenia czy deformacje. Dbałość o właściwe ustawienia, technikę oraz higienę spawania prowadzi do solidnych i estetycznych spoin.
- Prąd spawania dla blachy 1 mm: 55-65 A
- Prędkość podawania drutu: 4-5 m/min
- Minimalna odległość między drutem a materiałem: 6-10 mm
- Mieszanka gazu osłonowego: 82% argonu i 18% dwutlenku węgla
Na liście znajdują się kluczowe parametry oraz zalecenia dotyczące spawania cienkich blach.
Źródła:
- https://matiw.pl/5-najczestszych-bledow-podczas-spawania-MIG-MAG
- https://sprytnyspawacz.pl/spawanie-cienkiej-blachy-samochodowej-mig-2026/
Najczęściej zadawane pytania (FAQ)
Jakie są kluczowe parametry przy spawaniu MIG MAG dla blachy o grubości 1 mm?Dla blachy o grubości 1 mm, prąd powinien wynosić od 55 do 65 A, a prędkość podawania drutu powinna wynosić 4-5 m/min.
Co powinno się zwrócić uwagę przed rozpoczęciem spawania?Przed rozpoczęciem spawania należy oczyścić powierzchnię materiału z rdzy, farby i innych zanieczyszczeń, ponieważ mają one kluczowy wpływ na jakość spoiny.
Jakie są najczęściej popełniane błędy przy spawaniu MIG MAG?Najczęściej popełniane błędy to zbyt krótka lub zbyt długa długość łuku oraz niewłaściwa odległość między drutem a materiałem, co może prowadzić do nieestetycznych spoin.
Jaka odległość powinna być utrzymywana między drutem a materiałem podczas spawania MIG MAG?Odległość między wylotem drutu a spawanym materiałem powinna wynosić od 6 do 25 mm.
Jakie ustawienie przepływu gazu osłonowego jest zalecane podczas spawania MIG MAG?Zalecany przepływ gazu osłonowego wynosi od 10 do 12 l/min, co zapewnia stabilny łuk spawalniczy.