Spawanie odgrywa ważną rolę w wielu projektach — od drobnych prac naprawczych po zaawansowane konstrukcje przemysłowe. Sprawdź inny post, w którym też była o tym mowa. W artykule omawiam najpopularniejsze rodzaje spawania, ich zastosowania oraz czynniki, które warto uwzględnić przy wyborze techniki. Dowiesz się, jak dopasować metodę do materiału, charakteru pracy i oczekiwanej jakości połączenia.
Dobór metody spawania zależy od materiału, jego grubości i przeznaczenia elementu. Stal konstrukcyjną często spawa się wydajną metodą MAG 135, dlatego sprawdza się ona w produkcji seryjnej i przy dużych konstrukcjach. Do aluminium, miedzi i innych metali nieżelaznych służy MIG 131 z osłoną argonu lub helu, natomiast TIG 141 zapewnia precyzyjną, estetyczną spoinę. Ta ostatnia metoda sprawdza się przy detalach o grubości około 1–10 mm oraz elementach ze stali nierdzewnej, tytanu i stopów niklu.
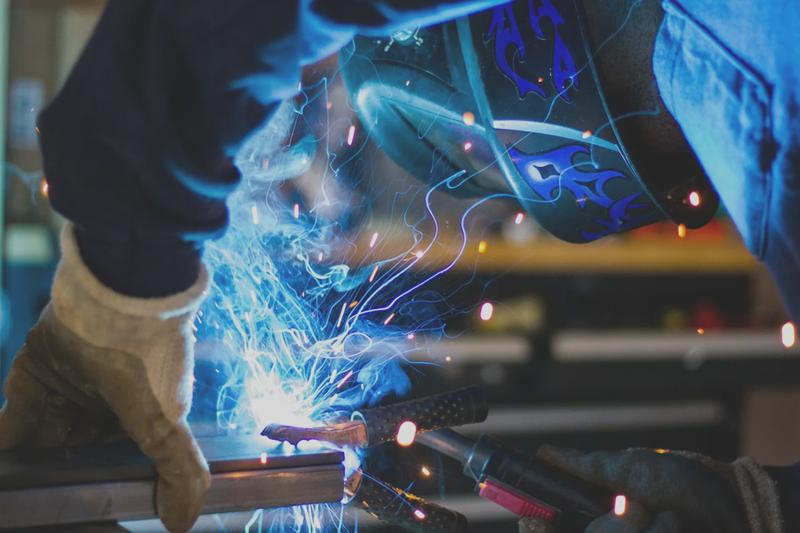
Znaczenie mają również warunki pracy i wymagane tempo. MMA 111 pozwala łatwo przenosić sprzęt i spawać w różnych pozycjach, także na zewnątrz i przy wietrze. Wymaga jednak wolniejszej pracy, częstej wymiany elektrod i usuwania żużla. Z kolei spawanie gazowe 311, wykorzystujące acetylen i tlen, umożliwia precyzyjną kontrolę ciepła oraz nadaje się do cienkich blach i rur, zwykle o grubości do 10 mm. Przy produkcji seryjnej warto rozważyć MIG/MAG, laser lub zgrzewanie oporowe; laser i plazma pozwalają uzyskać wąskie, precyzyjne spoiny i ograniczyć strefę wpływu ciepła. Skoro już krążymy wokół tego tematu, sprawdź, który prąd zapewni lepsze spoiny.
Trwała spoina bez zbędnych kosztów — liczy się każdy detal
Przy połączeniach przenoszących duże obciążenia liczą się metoda, przygotowanie krawędzi, rodzaj spoiny i kontrola jakości. Spoiny czołowe w układzie I, V, X lub U często stosuje się w belkach i rurach, a pachwinowe — w ramach, profilach i kratownicach. Do cienkich blach można dobrać spoiny brzegowe, otworowe lub zgrzewanie punktowe. Ponieważ nagrzewanie i stygnięcie metalu powodują odkształcenia i naprężenia, ograniczają je właściwa kolejność spawania oraz obróbka cieplna — jeśli wymaga tego projekt — po wykonaniu połączenia.
Najpierw porównuję wymagania dotyczące wytrzymałości, dokładności, szybkości i kosztu, a następnie dobieram technikę. Grube elementy stalowe można spawać łukiem krytym lub metodą MAG, natomiast bardzo precyzyjne komponenty lotnicze — metodą elektronową w próżni. Ostateczny wybór zależy także od dostępnego sprzętu, możliwości automatyzacji, pozycji spawania i kwalifikacji wykonawcy. Przeczytaj więcej w tym artykule. Uwzględnienie tych warunków pomaga uzyskać trwałe połączenie bez niepotrzebnego wydłużania realizacji i zwiększania kosztów.
Odpowiednio dobrana metoda spawania pozwala połączyć trwałość z efektywnością pracy. Warto uwzględnić zarówno właściwości materiału, jak i warunki wykonania oraz wymagania projektu.
Rodzaje spawania i dobór metody do projektu
Dobierz metodę do materiału, grubości elementów, wymaganej jakości spoiny, warunków pracy i skali produkcji. Poniżej znajdziesz najpopularniejsze techniki oraz ich zastosowania.
- MMA (111) – elektroda otulona: Wybierz MMA do napraw i montażu, zwłaszcza w terenie, trudno dostępnych miejscach i zmiennych warunkach pogodowych. Metoda nadaje się do stali, żeliwa, miedzi i niklu, ale wymaga usuwania żużla i przebiega stosunkowo wolno.
- MIG (131) i MAG (135/136) – drut w osłonie gazu: MIG z argonem lub helem stosuj głównie do aluminium, miedzi i innych metali nieżelaznych. MAG z CO₂ lub mieszanką gazową wybierz do stali i dużych konstrukcji. Obie metody zapewniają wysoką wydajność, dlatego sprawdzają się w produkcji seryjnej i automatyzacji.
- TIG (141) – elektroda wolframowa: Sięgnij po TIG, gdy liczą się precyzja, czystość i estetyka spoiny. Metoda sprawdza się przy stali nierdzewnej, aluminium, miedzi, niklu i ich stopach, a także przy cienkich elementach i wymagających detalach. Jej wadą jest wolniejsze tempo pracy.
- Spawanie gazowe (311): Wybierz tę metodę do cienkich blach i rur, napraw instalacji wodnych, grzewczych lub gazowych oraz prac w miejscach bez łatwego dostępu do prądu. Płomień acetylenowo-tlenowy pozwala regulować ilość ciepła, a palnik służy także do nagrzewania i cięcia.
- Metody precyzyjne – plazmowa, laserowa i elektronowa: Spawanie plazmowe zapewnia wąską, głęboką spoinę i ogranicza strefę wpływu ciepła. Laser wybierz do szybkiego, precyzyjnego łączenia, zwłaszcza w motoryzacji i elektronice. Z kolei spawanie elektronowe w próżni stosuj do precyzyjnych komponentów lotniczych, kosmicznych i mikroelementów.
- Metody specjalistyczne – łuk kryty, elektrożużlowe, oporowe i tarciowe: Łuk kryty wykorzystaj do dużych elementów stalowych, a spawanie elektrożużlowe — do grubych przekrojów pionowych. Zgrzewanie oporowe sprawdza się przy seryjnym łączeniu blach, na przykład w motoryzacji. Metodę tarciową dobierz do lekkich materiałów, takich jak aluminium, gdy chcesz ograniczyć odkształcenia. Ponadto spawanie hybrydowe łączy zalety różnych procesów, na przykład łuku i lasera.
- Uwzględnij rodzaj spoiny i wymagania konstrukcji: W elementach nośnych rozważ spoinę czołową w układzie I, V, X lub U. Do łączenia profili ustawionych pod kątem wybierz spoinę pachwinową, a przy cienkich blachach i wybranych kształtach — brzegową lub otworową. Oprócz tego oceń obciążenia, jakość materiału, koszty, czas wykonania i potrzebę kontroli.
- Zadbaj o jakość i bezpieczeństwo: Przygotuj krawędzie, dobierz parametry i materiały dodatkowe do procesu, a następnie kontroluj jeziorko spawalnicze. Ciepło może powodować odkształcenia i naprężenia, dlatego w razie potrzeby zaplanuj obróbkę cieplną po spawaniu. Dobór metody i wykonanie powierz fachowcowi z odpowiednimi kwalifikacjami — jakość spoiny wpływa na trwałość i bezpieczeństwo konstrukcji.
MIG i MAG w produkcji seryjnej oraz konstrukcjach stalowych
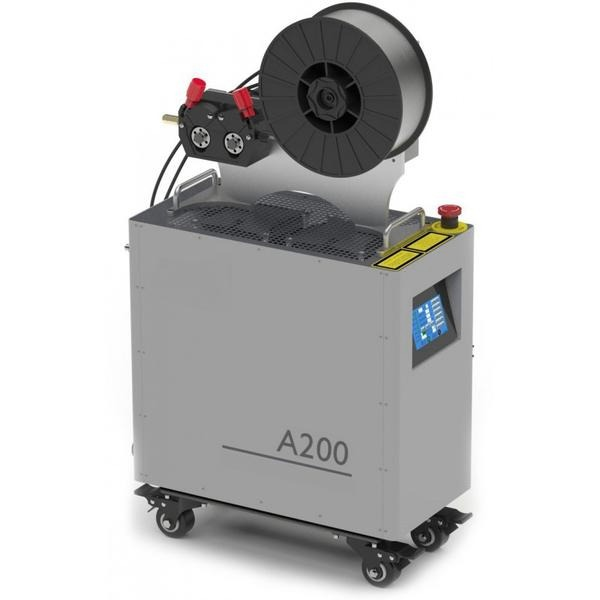
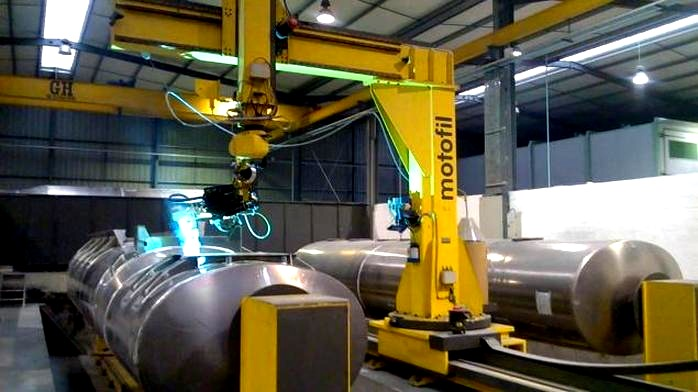
Produkcja seryjna wymaga tempa, powtarzalności i stałej jakości, dlatego zakłady często wykorzystują MIG i MAG na zautomatyzowanych stanowiskach oraz liniach. W obu metodach drut podawany w sposób ciągły pełni funkcję elektrody i spoiwa. Różni je osłona: MIG wykorzystuje gaz obojętny, najczęściej argon lub hel, i służy do spawania aluminium, miedzi oraz innych metali nieżelaznych. Z kolei MAG, w którym stosuje się gaz aktywny — CO₂ lub mieszankę argonu z CO₂ — sprawdza się przy stalach niestopowych i niskostopowych.
Przy konstrukcjach stalowych MAG zapewnia wysoką wydajność i mocne połączenia elementów o różnej grubości: od cienkich profili po masywne belki, ramy, kratownice i fragmenty rurociągów. Spawacz może użyć drutu litego lub proszkowego. Dobór jego średnicy, gazu, natężenia prądu i prędkości podawania wpływa na wtopienie, liczbę odprysków oraz kształt spoiny. Najczęściej wykonuje się spoiny pachwinowe i czołowe, a właściwe przygotowanie krawędzi oraz kontrola odkształceń pomagają zachować geometrię długich i wielkogabarytowych elementów.
Szybsze spawanie i powtarzalne połączenia w produkcji
Ciągłe podawanie drutu eliminuje przerwy na wymianę elektrody, a mechanizacja ułatwia wykonywanie podobnych spoin w setkach lub tysiącach detali. Branża transportowa i maszynowa wykorzystuje MIG między innymi do lekkich elementów aluminiowych, natomiast MAG dominuje przy stalowych ramach, obudowach i podzespołach. O jakości decydują też czystość materiału, stabilne parametry, prawidłowy przepływ gazu oraz odpowiedni uchwyt i drut. Dlatego produkcja seryjna wymaga prób technologicznych, kontroli spoin i regularnej konserwacji urządzeń.
Przy konstrukcjach stalowych dobieram metodę do materiału, projektu i wymaganej wytrzymałości, a nie tylko do tempa pracy. MAG zwykle pozwala ekonomicznie uzyskać mocne połączenia stali, natomiast MIG sprawnie łączy metale nieżelazne w osłonie gazu obojętnego. W obu metodach liczą się kwalifikacje spawacza, kolejność wykonywania spoin i przestrzeganie procedury technologicznej. Dzięki temu można ograniczyć poprawki i zwiększyć bezpieczeństwo gotowej konstrukcji.
TIG i spawanie plazmowe: precyzja oraz jakość spoin
TIG i spawanie plazmowe zapewniają wysoką precyzję, ale działają inaczej. W TIG łuk powstaje między materiałem a nietopliwą elektrodą wolframową, a argon lub hel osłania jeziorko przed powietrzem. Spawacz może osobno podawać spoiwo, dzięki czemu kontroluje ilość i kształt metalu w spoinie. Metoda sprawdza się przy stali nierdzewnej, aluminium, miedzi, niklu, tytanie i ich stopach.
TIG pozwala uzyskać czyste, równe spoiny z niewielką liczbą odprysków i ograniczoną potrzebę obróbki. Dlatego sprawdza się przy cienkich elementach, skomplikowanych detalach oraz połączeniach, które muszą być estetyczne i szczelne, na przykład w zbiornikach ciśnieniowych. Zwykle spawa się nim materiały o grubości około 1–10 mm, choć parametry zależą od stopu, przygotowania krawędzi i pozycji. Metoda wymaga jednak więcej czasu i doświadczenia operatora.
W spawaniu plazmowym dysza przewęża łuk, a przepływający przez nią gaz tworzy skoncentrowany strumień plazmy. Energia trafia więc w wąski obszar, co zapewnia głębokie wtopienie, wąską spoinę i mniejszą strefę wpływu ciepła niż w wielu klasycznych procesach łukowych. PAW umożliwia precyzyjną regulację głębokości wtopienia i szerokości połączenia, a przy powtarzalnych zadaniach bywa szybsze od TIG. Stosuje się je między innymi w lotnictwie, produkcji urządzeń medycznych oraz przy spawaniu aluminium i miedzi.
Perfekcyjna spoina zaczyna się od pewnej ręki i właściwych ustawień
W obu metodach jakość spoiny zależy od czystych, dobrze dopasowanych krawędzi i stabilnego prowadzenia uchwytu. Trzeba też dobrać natężenie prądu, prędkość przesuwu, długość łuku i przepływ gazu osłonowego, ponieważ błędne ustawienia mogą powodować porowatość, przegrzanie lub nierówne lico. Ponadto należy ograniczać naprężenia, które powstają, gdy metal rozszerza się podczas grzania i kurczy przy stygnięciu. Wybór metody zależy od materiału, jego grubości, wymaganej wytrzymałości, kształtu detalu i tempa produkcji.
Jako mężczyzna ceniący rzemieślniczą precyzję, uważam, że jakość spoiny wynika z połączenia właściwych parametrów, pewnej ręki i starannej kontroli. TIG daje dużą swobodę przy detalach i estetycznych wykończeniach, natomiast plazma skupia ciepło i pozwala uzyskać głębokie wtopienie. Dlatego połączenie należy oceniać nie tylko po wyglądzie, lecz także pod względem ciągłości, wymiarów i zgodności z wymaganiami konstrukcji.
Ciekawostka: w spawaniu plazmowym łuk może działać w trybie „keyhole” — przebija materiał na wskroś, a przesuwanie uchwytu zamyka za nim wąski kanał, tworząc głęboką spoinę nawet przy jednym przejściu.
Spawanie gazowe i MMA w naprawach oraz trudnych warunkach
Poniżej przedstawiono dobór i przebieg spawania gazowego oraz MMA podczas napraw, zwłaszcza w terenie, przy ograniczonym dostępie i trudnych warunkach.
- Oceń element i warunki naprawy. Ustal rodzaj i grubość metalu, obciążenie połączenia oraz dostęp do miejsca pracy. Spawanie gazowe sprawdza się przy cienkich blachach i rurach, a MMA — przy naprawach stali, żeliwa, miedzi i niklu oraz pracy w różnych pozycjach.
- Wybierz metodę i rodzaj spoiny. Sięgnij po metodę gazową 311, gdy potrzebujesz elastycznie kontrolować dopływ ciepła lub nie masz łatwego dostępu do energii elektrycznej. MMA (111) sprawdzi się w terenie, trudno dostępnych miejscach i zmiennej pogodzie. Dobierz spoinę — czołową, pachwinową lub otworową — do kształtu elementów i wymagań połączenia.
- Przygotuj złącze do naprawy. Usuń rdzę, tlenki, farbę, olej i pozostałości uszkodzonej spoiny. Przy grubym materiale przygotuj krawędzie, by uzyskać wymagane wtopienie, natomiast cienkich elementów nie przegrzewaj. Oczyść i osusz także przestrzeń wokół złącza, aby ograniczyć zanieczyszczenia i ryzyko wad.
- Dobierz spoiwo i ustaw źródło ciepła. Do spawania gazowego użyj odpowiedniego drutu i palnika acetylenowo-tlenowego; dostosuj płomień oraz dopływ ciepła do grubości materiału. W MMA dobierz elektrodę do metalu i pozycji spawania, a prąd ustaw zgodnie z zaleceniami producenta. Otulina elektrody osłania jeziorko, ale po spawaniu pozostawia żużel.
- Uwzględnij trudne warunki. MMA zwykle lepiej znosi wiatr niż metody wymagające zewnętrznej osłony gazowej. Jednak podczas deszczu, przy wilgoci lub ryzyku porażenia przerwij pracę albo zastosuj odpowiednie zabezpieczenia. Przy spawaniu gazowym osłoń płomień przed podmuchami, stabilnie ustaw butle i przewody oraz trzymaj się z dala od materiałów palnych.
- Kontroluj jeziorko i tempo spawania. Prowadź palnik lub elektrodę równomiernie, utrzymując stabilne wtopienie i nie przegrzewając elementu. Przy długiej spoinie spawaj krótkimi odcinkami lub wykonuj naprzemienne przejścia, by ograniczyć odkształcenia i naprężenia wynikające z rozszerzania i kurczenia metalu.
- Oczyść i sprawdź naprawę. W MMA usuwaj żużel między przejściami i po zakończeniu pracy. Następnie sprawdź, czy spoina nie ma pęknięć, porów, podtopień ani przerw; w razie potrzeby popraw ją. Naprawę elementów nośnych, instalacji ciśnieniowych i innych konstrukcji istotnych dla bezpieczeństwa powinien ocenić wykwalifikowany spawacz zgodnie z wymaganiami technicznymi.