Spawanie spawarką elektrodową może wydawać się proste, ale nawet drobne błędy potrafią osłabić spoinę i wpłynąć na trwałość połączenia. W artykule wyjaśniam, jak prawidłowo przygotować materiał, dobrać parametry i prowadzić elektrodę, a także na co uważać podczas pracy. Podpowiadam również, jak rozpoznać najczęstsze niedociągnięcia i uniknąć ich w kolejnych spawach.
Przed spawaniem MMA usuń rdzę, farbę, tłuszcz i wilgoć z obszaru łączenia. Oczyść pas o szerokości co najmniej 10–20 mm po obu stronach spoiny, używając szlifierki, szczotki drucianej lub skrobaka. Elementy grubsze niż 5–6 mm sfazuj, aby ułatwić przetopienie; dopasuj też równomierną szczelinę do grubości blachy. Następnie unieruchom części ściskami, sprawdź ich ustawienie i podłącz zacisk masowy do czystego metalu.
Elektrodę dobierz do rodzaju i grubości metalu, pozycji spawania oraz wymaganej wytrzymałości. Do popularnych stali konstrukcyjnych często wybiera się elektrody rutylowe, łatwe w prowadzeniu i wygodne w pracach warsztatowych. Z kolei elektrody zasadowe zapewniają spoinę o wyższej jakości i odporności, ale wymagają staranniejszego przechowywania. Średnicę dopasuj do materiału: 2,0 mm do cienkich elementów, 2,5 mm do wielu typowych prac, a 3,2 mm do grubszych części i większego prądu. Jak już tu trafiłeś to sprawdź, jaki prąd zapewni lepsze spoiny. Przed użyciem sprawdź oznaczenia producenta i zalecany zakres natężenia, podany zwykle na opakowaniu.
Sucha elektroda i właściwy prąd — klucz do mocnej spoiny
Ustaw prąd odpowiednio do średnicy elektrody i pozycji spawania. Orientacyjnie elektroda 2,5 mm wymaga 70–100 A, a 3,2 mm — 90–130 A. Jeśli łuk często gaśnie, zwiększ natężenie lub sprawdź połączenia; jeśli materiał nadmiernie się przepala, zmniejsz prąd i prowadź elektrodę szybciej. Przechowuj elektrody w suchym miejscu, a zasadowe w razie potrzeby dosusz zgodnie z zaleceniami producenta. Po spawaniu usuń żużel młotkiem i oczyść spoinę szczotką drucianą. Jak już krążymy wokół tego tematu to Sprawdź, jak spawać aluminium migomatem. Przed właściwą pracą wykonaj krótką próbę na podobnym materiale, aby sprawdzić ustawienia i zachowanie łuku.
Jak uzyskać mocną spoinę metodą MMA
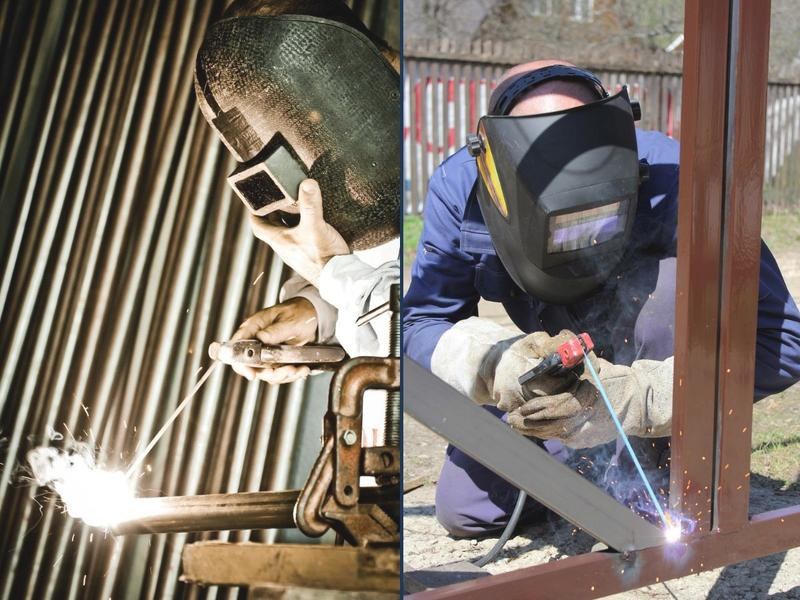
Aby uzyskać mocne, estetyczne połączenie, dobierz elektrodę, przygotuj materiał i kontroluj łuk oraz jeziorko spawalnicze.
- Dobierz elektrodę i ustaw prąd. Wybierz rodzaj i średnicę elektrody odpowiednie do materiału oraz jego grubości. Ustaw prąd według zaleceń producenta: zbyt niski utrudnia zajarzenie łuku i sprzyja przyklejaniu elektrody, a zbyt wysoki może powodować nadmierny przetop i podtopienia.
- Przygotuj miejsce łączenia. Oczyść krawędzie z rdzy, farby, tłuszczu i wilgoci, a następnie unieruchom elementy we właściwym położeniu. Zabrudzenia mogą powodować porowatość i osłabiać spoinę. Przy grubszych częściach przygotuj krawędzie odpowiednio do rodzaju złącza.
- Utrzymuj krótki, równy łuk. Zajarz elektrodę i prowadź ją w stałej odległości od materiału. Długi łuk zwiększa ryzyko odprysków, porowatości i niestabilnego jeziorka, natomiast zbyt krótki może przykleić elektrodę.
- Prowadź elektrodę równomiernie. Utrzymuj stałe tempo i właściwy kąt, obserwując jeziorko ciekłego metalu. Gdy przesuwasz elektrodę zbyt szybko, spoina może być wąska i płytka; gdy zbyt wolno — szeroka i przegrzana. Unikaj też szerokiego, niepotrzebnego wachlowania.
- Kontroluj zakończenia i kolejne ściegi. Na końcu ściegu wypełnij krater, by ograniczyć ryzyko pęknięcia. Przed nałożeniem kolejnej warstwy usuń żużel młotkiem spawalniczym i szczotką drucianą, ponieważ jego pozostałości mogą wtopić się w spoinę i utworzyć nieciągłości.
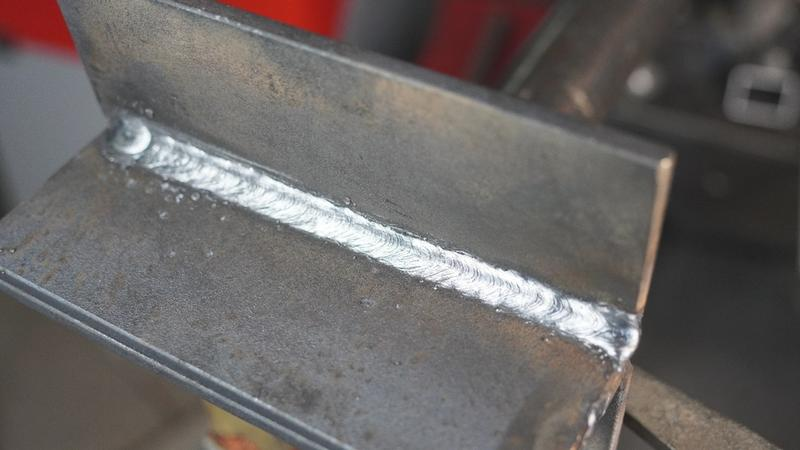
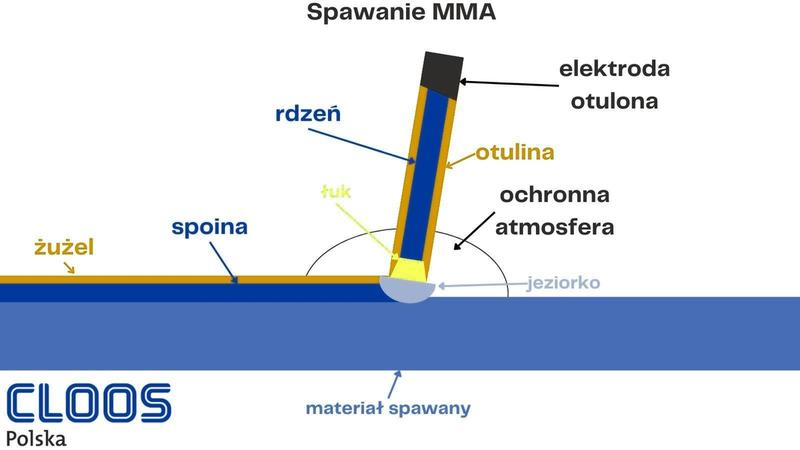
- Oceń spoinę po ostygnięciu. Sprawdź, czy ścieg jest równy i nie ma porów, pęknięć, podtopień ani niewtopień. Jeśli zauważysz wadę, usuń ją i popraw spoinę zamiast przykrywać kolejną warstwą. Metoda MMA nie wymaga zewnętrznego gazu osłonowego — jeziorko chronią gazy i żużel powstające z otuliny elektrody.
| Parametr | Wartość orientacyjna | Błąd i skutek |
|---|---|---|
| Prąd elektrody Ø 2,5 mm | 70–100 A | Za niski: brak wtopienia; za wysoki: przepalenie |
| Prąd elektrody Ø 3,2 mm | 90–140 A | Dostosuj do elektrody, materiału i pozycji |
| Długość łuku | ≈ średnica rdzenia elektrody | Za długi: odpryski, porowatość; za krótki: przyklejanie |
| Tempo prowadzenia | Równe; bez zatrzymań | Za szybkie: wąska, płytka spoina; za wolne: nadlew |
| Usuwanie żużla | Po ostygnięciu każdej warstwy | Pozostałości: wtrącenia żużlowe i osłabienie spoiny |
Ustawienie prądu spawania a ryzyko osłabienia spoiny
Prąd spawania określa ilość ciepła wprowadzanego do materiału, a tym samym wpływa na głębokość wtopienia i trwałość połączenia. W metodzie MMA dobierz go do średnicy i rodzaju elektrody, pozycji spawania oraz grubości elementów. Dla elektrody 2,5 mm typowy zakres wynosi 70–100 A, a dla 3,2 mm — 90–130 A. Zawsze jednak sprawdź zalecenia producenta elektrody.
Gdy prąd jest zbyt niski, trudniej zajarzyć i utrzymać łuk, a elektroda może przyklejać się do materiału. W efekcie spoina płytko wnika w metal i słabo łączy krawędzie, co zwiększa ryzyko pęknięcia pod obciążeniem. Z kolei zbyt wysoki prąd powoduje podtopienia i rozpryski, a cienką blachę może przepalić. Dlatego utrzymuj równe tempo prowadzenia elektrody i stabilną długość łuku — samo ustawienie prądu nie wystarczy.
Mała korekta, mocniejsza spoina i mniej rozprysków
Zanim zaczniesz spawać, usuń z metalu rdzę, farbę i tłuszcz, sprawdź biegunowość oraz ustaw prąd zgodnie z oznaczeniami na opakowaniu elektrody. Następnie wykonaj próbny ścieg na podobnym materiale: sprawdź, czy łuk jest równy i czy kontrolujesz jeziorko spawalnicze. Po ostygnięciu usuń żużel młotkiem i szczotką drucianą, po czym obejrzyj spoinę pod kątem porów, pęknięć i nierównych krawędzi.
Podczas przygotowania i kontroli spoiny zwróć uwagę na kilka kwestii:
- Usuń rdzę, farbę i tłuszcz z powierzchni metalu.
- Sprawdź biegunowość i ustaw prąd zgodnie z zaleceniami producenta elektrody.
- Wykonaj próbny ścieg na podobnym materiale, kontrolując łuk i jeziorko spawalnicze.
- Po ostygnięciu usuń żużel i obejrzyj spoinę pod kątem porów, pęknięć oraz nierównych krawędzi.
Z mojego doświadczenia wynika, że niewielka zmiana prądu może poprawić wtopienie bez zwiększania rozprysków. Przy cienkich elementach zacznij od niższej wartości i zwiększaj ją stopniowo. Przy grubszych zadbaj o odpowiednie wtopienie, ale nie przegrzewaj materiału. Dzięki właściwym ustawieniom, czystym powierzchniom i spokojnemu prowadzeniu elektrody ograniczysz ryzyko osłabienia spoiny. Skoro już tu jesteś to sprawdź, jak wybrać elektrody i nie przepłacić.
Wskazówka: jeśli elektroda często przykleja się do materiału, nie zwiększaj od razu prądu — sprawdź też długość łuku, czystość powierzchni i biegunowość. Przyczyną niestabilnego spawania nie zawsze są same ustawienia amperażu.
Długość łuku i tempo prowadzenia elektrody — klucz do równej spoiny
Równa spoina MMA wymaga krótkiego, stabilnego łuku i płynnego ruchu ręki. Łuk między elektrodą a metalem stapia krawędzie elementów oraz rdzeń elektrody, a otulina tworzy osłonę gazową i żużel, które chronią ciekły metal przed powietrzem.
Długość łuku zwykle powinna zbliżać się do średnicy rdzenia elektrody. Gdy łuk jest za długi, rośnie ryzyko rozprysku, porowatości i nierównego ściegu; gdy za krótki — elektroda może przywierać do materiału. Obserwuj jeziorko: jego szerokość i kształt pomagają ocenić, czy trzymasz elektrodę we właściwej odległości.
Utrzymuj także równe tempo i lekko pochyl elektrodę w kierunku ruchu. Zbyt szybkie prowadzenie daje wąską, płytką spoinę, natomiast zbyt wolne może przegrzać materiał, poszerzyć ścieg lub przepalić cienki element. Równy dźwięk łuku i regularne brzegi jeziorka pomagają kontrolować postęp.
Spokojne prowadzenie elektrody pomaga uniknąć porów i nierówności
Najpierw oczyść łączone krawędzie z rdzy, farby, wilgoci i zabrudzeń. Następnie dobierz parametry spawarki do średnicy elektrody i grubości materiału. Ponieważ MMA nie wymaga butli z gazem, metoda sprawdza się w warsztacie i w terenie, na przykład przy naprawie bram, ogrodzeń oraz konstrukcji stalowych. Załóż przyłbicę, rękawice i odzież ochronną, aby osłonić się przed odpryskami i promieniowaniem łuku.
Po wykonaniu ściegu poczekaj, aż spoina ostygnie na tyle, by bezpiecznie usunąć żużel młotkiem spawalniczym i szczotką drucianą. Potem obejrzyj połączenie: równa szerokość, płynne krawędzie i brak widocznych porów wskazują na prawidłowe prowadzenie. Jeśli spoina jest nierówna, przy kolejnym przejściu skoryguj długość łuku lub tempo — drobne poprawki zwykle działają lepiej niż gwałtowne ruchy.
Usuwanie żużla po spawaniu, czyli jak uniknąć wad kolejnych warstw
W spawaniu elektrodą otuloną żużel chroni gorący metal przed powietrzem. Po ostygnięciu spoiny usuń go, zwłaszcza przed nałożeniem kolejnej warstwy. Resztki mogą uwięznąć w metalu i spowodować wtrącenia, brak przetopu lub nierówną powierzchnię, osłabiając połączenie mimo dobrego wyglądu spoiny.
Poczekaj, aż spoina przestanie żarzyć się i ostygnie na tyle, by bezpiecznie ją oczyścić. Ostrożnie odłup większe fragmenty żużla młotkiem spawalniczym, a następnie wyszczotkuj całą powierzchnię szczotką drucianą. Zwróć uwagę na brzegi, zagłębienia i miejsca łączenia ścieżek spoiny. Załóż okulary ochronne, ponieważ odpryski mogą polecieć daleko.
Kilkadziesiąt sekund kontroli może oszczędzić żmudnych poprawek
Przed dalszym spawaniem obejrzyj spoinę w dobrym świetle. Usuń ciemne wysepki, luźne łuski i żużel przy krawędziach, używając młotka i szczotki; przy mocno przywartych resztkach sięgnij po szlifierkę z odpowiednią tarczą. Czysta powierzchnia pozwala kolejnej warstwie równomiernie połączyć się z poprzednią. Krótka kontrola jest prostsza niż późniejsze poprawianie wad.
Równo prowadź elektrodę i utrzymuj stabilną długość łuku — dzięki temu żużel łatwiej odchodzi, choć czyszczenia to nie zastępuje. Pracuję przy takich naprawach od lat i przed każdą kolejną warstwą sprawdzam całą spoinę. MMA nie wymaga gazu osłonowego, więc sprawdza się w warsztacie i w terenie; każdą warstwę trzeba jednak starannie przygotować.
Wskazówka: po usunięciu żużla sprawdź spoinę także pod kątem drobnych pęknięć i porów — kolejna warstwa może je zakryć, ale nie naprawi osłabionego miejsca.
Najczęstsze pytania (FAQ)
Jak przygotować materiał przed spawaniem elektrodą MMA?Usuń rdzę, farbę, tłuszcz i wilgoć z pasa o szerokości co najmniej 10–20 mm po obu stronach spoiny. Grubsze elementy sfazuj, dopasuj szczelinę, unieruchom części i podłącz zacisk masowy do czystego metalu.
Jak dobrać prąd do średnicy elektrody?Orientacyjnie elektroda 2,5 mm wymaga 70–100 A, a 3,2 mm około 90–130 A. Sprawdź jednak zalecenia producenta i uwzględnij materiał, jego grubość oraz pozycję spawania.
Jak długość łuku wpływa na jakość spoiny?Utrzymuj krótki, stabilny łuk, zwykle zbliżony długością do średnicy rdzenia elektrody. Zbyt długi może powodować odpryski i porowatość, a zbyt krótki — przyklejanie się elektrody.
Co może powodować zbyt szybkie lub zbyt wolne prowadzenie elektrody?Zbyt szybkie prowadzenie może dać wąską, płytką spoinę, a zbyt wolne — szeroki ścieg, przegrzanie lub przepalenie materiału. Prowadź elektrodę równomiernie i obserwuj jeziorko spawalnicze.
Dlaczego trzeba usuwać żużel między kolejnymi warstwami?Pozostałości żużla mogą wtopić się w spoinę i spowodować wtrącenia lub inne nieciągłości, osłabiając połączenie. Po ostygnięciu usuń żużel młotkiem i szczotką drucianą, a następnie sprawdź spoinę pod kątem porów i pęknięć.