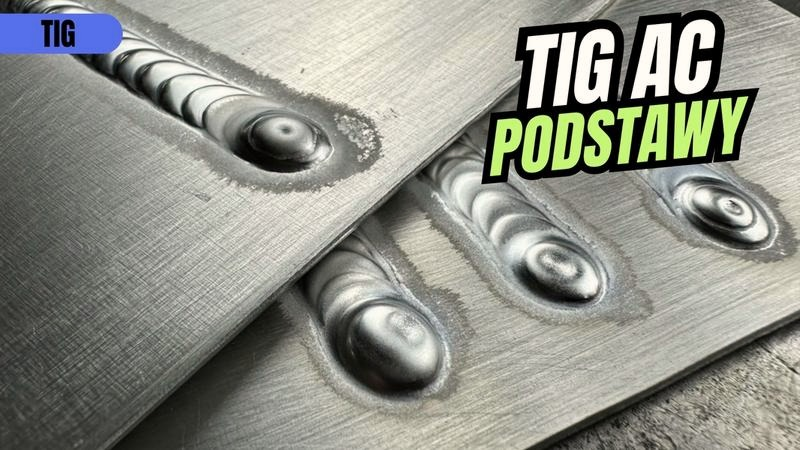
Wybierając metodę spawania aluminium, najpierw biorę pod uwagę grubość elementu i rodzaj potrzebnej spoiny. TIG AC zapewnia większą kontrolę oraz estetyczne, precyzyjne połączenie, dlatego sprawdza się przy cienkich blachach, detalach i pracach wymagających starannego wykończenia. Z kolei MIG wybieram ze względu na tempo i wydajność, zwłaszcza przy materiałach grubszych niż około 1 mm oraz długich spoinach. Aluminium jest mniej więcej trzy razy lżejsze od żelaza, dobrze przewodzi ciepło i topi się w temperaturze około 660°C. Dlatego pilnuję parametrów: metal szybko odprowadza ciepło, a jego barwa nie pokazuje wiarygodnie stopnia nagrzania.
W metodzie TIG łuk powstaje między materiałem a nietopliwą elektrodą wolframową, natomiast spoiwo podaję osobno, zwykle ręcznie. TIG wymaga wprawy i zajmuje więcej czasu, ale pozwala dokładnie kontrolować jeziorko oraz ograniczyć ilość materiału dodatkowego. Jako gazu osłonowego najczęściej używam czystego argonu; przy odpowiednim sprzęcie można też stosować mieszanki argonu z helem. MIG wykorzystuje topliwy drut podawany automatycznie, dzięki czemu spawanie przebiega szybciej. Ta metoda sprawdza się więc przy produkcji i grubszych elementach. Warto przy tym zastosować rolki z rowkiem U, teflonowy prowadnik i podajnik czterorolkowy, ponieważ miękki drut aluminiowy łatwo się odkształca.
Czyste aluminium i dobrze dobrana metoda — klucz do trwałej spoiny
Przed spawaniem dokładnie odtłuszczam krawędzie, a następnie usuwam tlenek szczotką ze stali nierdzewnej, przeznaczoną wyłącznie do aluminium. Pozostając przy temacie, Sprawdź, jak wybrać spawarkę do aluminium. Tlenek topi się dopiero w temperaturze około 2050–2060°C — znacznie wyższej niż temperatura topnienia aluminium — i może zanieczyścić spoinę lub sprzyjać porowatości. Przy spawaniu MIG materiału o grubości 2 mm przykładowe ustawienia obejmują drut 0,8 mm, prąd 90–130 A, napięcie 22–24 V oraz przepływ argonu około 12 l/min. Wartości te dopasowuję jednak do stopu, pozycji i urządzenia. Przy blachach o grubości do 6 mm często wystarcza spawanie bez ukosowania, z przerwą około 1 mm między krawędziami.
Gdy zależy mi na estetycznej, kontrolowanej spoinie w cienkim materiale, wybieram TIG. Natomiast przy grubszych elementach, długich odcinkach lub większej serii prac częściej stawiam na MIG. Nowoczesny sprzęt z pulsem ułatwia spawanie cienkich blach i pomaga ograniczyć ryzyko wad. Nie ma jednej metody odpowiedniej do każdego zadania, dlatego decyzję podejmuję na podstawie grubości materiału, wymaganej estetyki, tempa pracy i własnego doświadczenia. Niezależnie od wyboru dbam o czystość materiału, osłonę argonową i właściwie dobrane parametry.
Jak dobrać metodę i sprzęt do spawania aluminium
Poniższa lista ułatwi dobór metody do grubości i rodzaju elementu. Podpowie też, jak przygotować aluminium i skonfigurować sprzęt, aby ograniczyć ryzyko porowatości, pęknięć oraz innych wad spoiny.
- Dobierz metodę do grubości i charakteru pracy. Do cienkich elementów wybierz TIG AC, ponieważ precyzyjnie kontrolujesz jeziorko i uzyskujesz estetyczną spoinę. Z kolei MIG sprawdzi się przy grubszych materiałach, zwykle powyżej 1 mm, oraz długich spoinach produkcyjnych, gdy liczy się szybkość. Przy cienkich blachach puls MIG pomaga ograniczyć przegrzanie. Weź pod uwagę także pozycję spawania, wymagania wytrzymałościowe i własne doświadczenie.
- Sprawdź stop i zaplanuj złącze. Czyste aluminium oraz stopy AlMn, AlMg i AlSi na ogół dobrze się spawa, natomiast AlCuMg, AlMgSi i AlZnMg mogą sprawiać większe trudności. Przy MIG blachy o grubości do około 6 mm zwykle łączysz bez ukosowania, pozostawiając niewielką szczelinę. Grubsze krawędzie przygotuj odpowiednio do grubości: ukosuj je na V, a bardzo grube elementy spawane z obu stron — na X. Dobierz spoiwo do stopu i zastosowania. Przy konstrukcjach odpowiedzialnych sprawdź też zalecenia technologiczne dla konkretnego materiału.
- Usuń tlenki i zanieczyszczenia tuż przed spawaniem. Najpierw odtłuść powierzchnie, a potem usuń warstwę tlenku szczotką ze stali nierdzewnej, używaną wyłącznie do aluminium. Tlenek topi się w znacznie wyższej temperaturze niż aluminium, dlatego może uwięznąć w spoinie i wywołać wtrącenia lub porowatość. Po czyszczeniu nie dotykaj krawędzi zabrudzonymi rękawicami ani nie zwlekaj ze spawaniem.
- Skonfiguruj podawanie drutu i osłonę gazową. Przy spawaniu MIG zastosuj drut aluminiowy, teflonowy wkład prowadzący, rolki z rowkiem U oraz końcówkę prądową przeznaczoną do aluminium. Najpewniejsze podawanie zapewnia mechanizm czterorolkowy. Zarówno w MIG, jak i TIG używaj argonu; przy grubszych elementach lub gdy potrzebujesz większej energii łuku, rozważ mieszankę argonu z helem. W metodzie TIG dobierz elektrodę wolframową, dyszę i przepływ gazu do prądu oraz grubości materiału.
- Kontroluj ciepło i prowadzenie łuku. Aluminium dobrze przewodzi ciepło i szybko odprowadza energię, a jego barwa nie zmienia się wyraźnie, gdy materiał zbliża się do topnienia. Dlatego dobierz prąd do grubości, utrzymuj równomierne tempo i unikaj zbędnych przerw. W MIG prowadź uchwyt niemal prostopadle, krótkim łukiem, i nie odsuwaj nadmiernie dyszy. W TIG płynnie podawaj pręt do jeziorka, nie dotykając nim elektrody wolframowej. Podgrzewanie wstępne może pomóc przy masywniejszych częściach, ale kontroluj temperaturę, by nie przegrzać materiału.
Jaka spawarka, drut i elektroda sprawdzą się w praktyce?
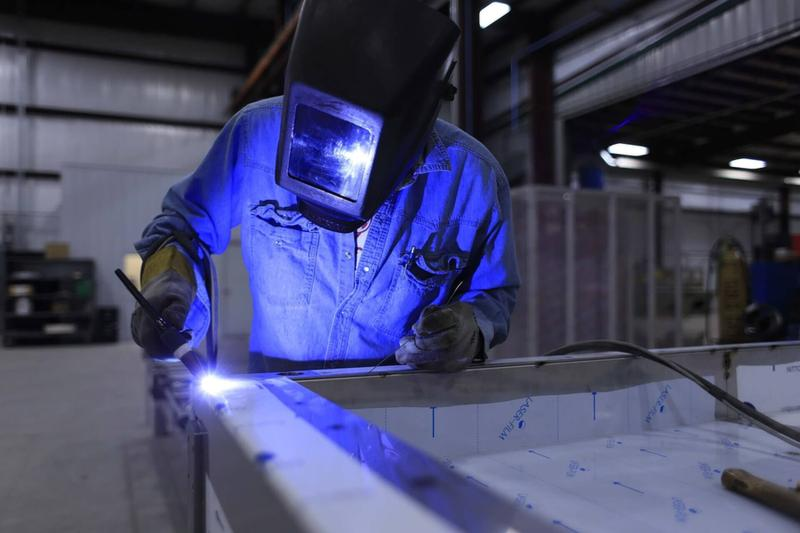
Do przydomowego warsztatu wybrałbym spawarkę inwertorową MMA, jeśli zależy mi na mobilności, prostej obsłudze i pracy bez butli. Z kolei do blach karoseryjnych, tłumików i częstego spawania stali lepiej sprawdzi się migomat MIG/MAG: urządzenie automatycznie podaje drut, a osłona gazowa ułatwia uzyskanie równych spoin. Przy aluminium postawiłbym na TIG AC, gdy spawam cienkie elementy i potrzebuję precyzji, albo na MIG z odpowiednim podajnikiem, gdy materiał jest grubszy i liczy się tempo pracy. Podobne zagadnienia znajdziesz w w tym poście.
Drut dobieram do rodzaju i grubości metalu. Do stali konstrukcyjnej często wystarcza drut o średnicy 0,8 mm, natomiast do grubszych części wybieram 1,0 lub 1,2 mm. Aluminium wymaga drutu ze stopu dopasowanego do spawanego elementu. Ponadto w migomacie stosuję rolki z rowkiem U, teflonowy prowadnik i czterorolkowy podajnik, aby miękki drut nie zginał się podczas podawania. Do MIG/MAG zwykle używam gazu osłonowego, a do aluminium — najczęściej czystego argonu.
Precyzyjne spawanie aluminium wymaga TIG-a i starannego przygotowania
Przy MMA dobieram elektrodę otuloną do rodzaju stali i pozycji spawania. Średnica 2,5 mm sprawdza się w wielu typowych pracach warsztatowych, a 3,2 mm — przy grubszych elementach i wyższym prądzie. Do TIG-a potrzebuję natomiast nietopliwej elektrody wolframowej, której średnicę dopasowuję do grubości materiału i ustawionego natężenia. Aluminium spawam metodą TIG przy prądzie przemiennym AC; wcześniej dokładnie oczyszczam powierzchnię i usuwam tlenki szczotką ze stali nierdzewnej.
Przed wyborem sprzętu określam, co będę spawać najczęściej, jak grube są elementy i czy potrzebuję przenośnego urządzenia. Do okazjonalnych napraw wystarczy solidny inwertor MMA, do warsztatu samochodowego najczęściej wybieram migomat, a do precyzyjnego spawania aluminium — TIG AC. Następnie sprawdzam zakres prądu, cykl pracy, sposób podawania drutu i dostępność części. Niezależnie od wybranej metody zaopatruję się też w przyłbicę, rękawice oraz odpowiedni gaz i materiały eksploatacyjne.
Wskazówka: przed spawaniem aluminium usuń tlenki szczotką ze stali nierdzewnej przeznaczoną wyłącznie do tego metalu — ograniczysz ryzyko zanieczyszczenia spoiny.
Przygotowanie aluminium: usuwanie tlenków i odtłuszczanie
Przed spawaniem aluminium odtłuść powierzchnię, usuń warstwę tlenku i sprawdź jej czystość. Dzięki temu ograniczysz ryzyko wad spoiny.
- Usuń tłuszcz i zabrudzenia. Oczyść powierzchnię oraz okolice łączenia z oleju, smaru i innych zanieczyszczeń, stosując odpowiedni odtłuszczacz, np. benzynę ekstrakcyjną. Następnie poczekaj, aż preparat całkowicie odparuje.
- Zdejmij warstwę tlenku. Tuż przed spawaniem przetrzyj łączone miejsca szczotką ze stali nierdzewnej przeznaczoną do aluminium. Nie używaj jej wcześniej do innych metali, ponieważ może przenieść zanieczyszczenia.
- Przygotuj krawędzie i usuń luźne zanieczyszczenia. Dopasuj elementy, a potem oczyść je z pyłu i pozostałości po obróbce. Przy spawaniu MIG blach o grubości do około 6 mm zwykle nie trzeba ukosować krawędzi, ale należy zachować odpowiednią szczelinę. Grubsze elementy mogą wymagać ukosowania — zależnie od ich grubości oraz tego, czy spawasz z jednej, czy z obu stron.
- Używaj czystych narzędzi i chroń przygotowaną powierzchnię. Po oczyszczeniu nie dotykaj spawanych miejsc gołymi rękami ani nie odkładaj na nich zabrudzonych narzędzi. W ten sposób zapobiegniesz ponownemu zabrudzeniu lub utlenieniu, które zwiększa ryzyko porów i wtrąceń tlenkowych w spoinie.
Dobór parametrów spawania do grubości materiału
Dobierając parametry spawania, zaczynam od grubości materiału, a następnie uwzględniam jego rodzaj, pozycję pracy i wielkość złącza. Cienka blacha szybko się nagrzewa, dlatego zbyt duży prąd może ją przepalić. Z kolei grubszy element mocniej odprowadza ciepło, więc wymaga większej energii, wolniejszego prowadzenia palnika albo kilku warstw spoiny. Aluminium przewodzi ciepło znacznie lepiej niż stal, dlatego potrzebuje skoncentrowanego łuku i starannego przygotowania powierzchni. Przed rozpoczęciem pracy odtłuszczam materiał oraz usuwam tlenki szczotką ze stali nierdzewnej.
Orientacyjne ustawienia MIG dla aluminium pokazują, jak parametry zmieniają się wraz z grubością materiału. Blacha o grubości 2 mm może wymagać drutu o średnicy 0,8 mm, prądu 90–130 A i napięcia 22–24 V. Natomiast element o grubości 10 mm może potrzebować drutu 2 mm, prądu 280–320 A i napięcia 26–28 V. Traktuję te wartości jako punkt wyjścia, a nie sztywną receptę, dlatego po krótkiej próbie sprawdzam stabilność łuku, kształt jeziorka i przetop. Do aluminium zwykle stosuję argon. Ponadto w metodzie MIG dbam o odpowiedni podajnik, rolki z rowkiem U oraz teflonowy wkład prowadzący.
Jak uniknąć przegrzania i uzyskać mocną spoinę?
Przy spawaniu TIG dobieram prąd do grubości materiału, a także odpowiednią średnicę elektrody i przepływ gazu. Cienkie elementy spawam krótkim łukiem i spokojnym ruchem, aby ograniczyć odkształcenia. Grubość do 6 mm często pozwala wykonać spoinę jednowarstwową, natomiast przy większej zwykle planuję kilka warstw. W metodzie MIG blachy do 6 mm można łączyć bez ukosowania, pozostawiając niewielką szczelinę między krawędziami. Przy grubości 6–15 mm przygotowuję ukos V o kącie około 70°, a przy masywniejszych elementach rozważam ukos X, jeśli mogę spawać z obu stron. Właściwe przygotowanie zapewnia łukowi dostęp do całego przekroju i pomaga uzyskać dobry przetop.
Same tabele nie wystarczą, ponieważ rzeczywiste ustawienia zależą także od stopu, średnicy drutu, prędkości podawania, rodzaju gazu i tempa prowadzenia uchwytu. Zbyt mały prąd sprzyja słabemu wtopieniu, a zbyt duży może przegrzać krawędzie, powiększyć strefę wpływu ciepła i zwiększyć ryzyko pęknięć. Dlatego najpierw wykonuję próbę na kawałku materiału o podobnej grubości, a potem stopniowo koryguję prąd i napięcie. Jeżeli zgłębiasz tę tematykę, sprawdź, ile waży metr kostki brukowej. Dzięki temu łatwiej uzyskać równą spoinę bez pośpiechu i niepotrzebnego zużywania materiału.
💡 Wskazówka: Przy aluminium warto wykonać próbę nie tylko na materiale o tej samej grubości, lecz także z tego samego stopu — różnice w składzie mogą zmienić zachowanie jeziorka i potrzebne ustawienia.
Źródła:
- https://paton.pl/spawanie-aluminium-metoda-tig-oraz-mig-poradnik/
- https://www.thyssenkrupp-materials.pl/pl/blog/produkty/spawanie-aluminium-poradnik
- https://awtools.pl/pl/blog/post/26/spawarka-do-warsztatu-samochodowego-czym-spawac-tlumiki-progi-podloge-lub-aluminium?page_type=post
Najczęstsze pytania i odpowiedzi (FAQ)
Jaką metodę spawania aluminium wybrać do cienkich elementów?Do cienkich blach i precyzyjnych prac najlepiej sprawdza się TIG AC, który zapewnia dobrą kontrolę nad jeziorkiem i estetyczną spoinę. Przy cienkich blachach można też rozważyć MIG z pulsem, aby ograniczyć przegrzanie.
Kiedy spawanie aluminium metodą MIG będzie lepszym wyborem?MIG warto wybrać przy grubszych elementach, długich spoinach i większej liczbie prac, gdy liczy się szybkość. Miękki drut aluminiowy wymaga odpowiedniego podawania: zalecane są rolki z rowkiem U, teflonowy prowadnik i podajnik czterorolkowy.
Jak przygotować aluminium przed spawaniem?Najpierw odtłuść powierzchnię i poczekaj, aż preparat odparuje. Następnie tuż przed spawaniem usuń tlenek szczotką ze stali nierdzewnej przeznaczoną wyłącznie do aluminium. Po oczyszczeniu nie dotykaj łączonych miejsc zabrudzonymi rękami ani narzędziami.
Jaki gaz osłonowy stosować podczas spawania aluminium?Najczęściej stosuje się czysty argon zarówno w metodzie TIG, jak i MIG. Przy grubszych elementach lub gdy potrzebna jest większa energia łuku można rozważyć mieszankę argonu z helem, o ile sprzęt jest do niej przystosowany.
Jak dobrać parametry MIG do grubości aluminium?Parametry dobiera się do grubości, stopu, pozycji spawania i urządzenia, a wartości orientacyjne należy sprawdzić na próbce. Dla aluminium o grubości 2 mm przykładowy punkt wyjścia to drut 0,8 mm, prąd 90–130 A i napięcie 22–24 V. Po próbie skoryguj ustawienia, obserwując stabilność łuku i przetop.