Spawanie w pionie wymaga pewnej ręki, odpowiedniego doboru parametrów i dobrej kontroli jeziorka spawalniczego. W tym artykule wyjaśnię, jak dobrać technikę do kierunku prowadzenia spoiny, na co zwrócić uwagę podczas pracy oraz jak uniknąć typowych błędów. Podpowiem też, co zrobić, aby uzyskać mocną, równą i trwałą spoinę.
- Dobierz metodę, elektrodę i parametry do materiału, grubości oraz złącza.
- Oczyść i unieruchom elementy, a ustawienia sprawdź na próbce.
- Utrzymuj krótki łuk, małe jeziorko i stabilne tempo prowadzenia.
- W pionie w górę kieruj łuk na obie krawędzie i unikaj szerokich zakosów.
- Gdy metal spływa, skróć łuk, zwiększ tempo lub nieznacznie zmniejsz prąd.
- Po spawaniu usuń żużel i sprawdź spoinę pod kątem wad oraz wtopienia.
Podczas spawania pionowego trzeba kontrolować jeziorko, ponieważ grawitacja ściąga ciekły metal w dół. Dlatego dobierz metodę i ustawienia do grubości materiału, rodzaju złącza oraz swoich umiejętności. MMA sprawdza się w terenie i przy konstrukcjach stalowych: nie wymaga butli z gazem, a żużel osłania spoinę. TIG zapewnia większą precyzję, zwłaszcza przy cienkich elementach i spoinach pachwinowych, lecz wymaga pewnej ręki i osłony argonowej. MIG/MAG pozwala pracować szybko i wydajnie, jednak w pionie wymaga starannego doboru parametrów i techniki, by ograniczyć spływanie metalu. Przed właściwą pracą przetestuj ustawienia na kawałku tego samego materiału.
Najpierw usuń z obszaru spawania rdzę, farbę, zgorzelinę, olej i wilgoć. Następnie wyrównaj krawędzie szlifierką, a grubsze elementy w razie potrzeby sfazuj, by ułatwić wtopienie. Do ćwiczeń wybierz blachę ze stali czarnej o grubości 3–6 mm i kawałki o wymiarach około 100 × 150 mm. Ustaw je w wymaganym położeniu, na przykład pod kątem 90° w narożniku, po czym unieruchom ściskami. Odtłuść powierzchnię czystą, niestrzępiącą się szmatką, a do nierdzewki i aluminium użyj osobnej szczotki. Czyste powierzchnie i stabilne mocowanie ograniczają liczbę poprawek.
Pewna ręka i drobne korekty — sposób na równą spoinę
Po przygotowaniu powierzchni wykonaj sczepy o długości 3–5 mm. Sprawdź, czy podczas mocowania nie zmieniły się szczelina ani położenie elementów. Dobierz elektrodę lub drut do materiału i jego grubości, a parametry potraktuj jako punkt wyjścia. Przy spawaniu TIG stali o grubości 3–6 mm można zacząć od około 100–170 A i przepływu argonu 6–10 l/min; ostateczne ustawienia zależą jednak od urządzenia, złącza i pozycji. Jak już o tym mowa to sprawdź zasady bezpiecznego spawania przy podłączonym akumulatorze. Prowadź palnik lub elektrodę krótkim łukiem, spokojnie i równomiernie, utrzymując małe jeziorko. Kontroluj kąt, aby ogrzewać obie krawędzie.
Oprzyj rękę, poprowadź przewód tak, by nie ciągnął uchwytu, i ustaw się z dobrym widokiem na złącze. Zadbaj również o wentylację oraz usuń z pobliża materiały łatwopalne. Po spawaniu MMA poczekaj, aż spoina ostygnie, usuń żużel młotkiem i szczotką drucianą, a następnie sprawdź, czy nie ma porów, podtopień ani nierównego wtopienia. Przy TIG pozostaw osłonę gazową na kilka sekund po zakończeniu, by chroniła rozgrzaną elektrodę i spoinę. Wykonaj próbną spoinę o długości 5–10 cm, a potem skoryguj prąd i tempo przed pracą nad właściwym połączeniem.
Jak uzyskać mocną spoinę podczas spawania pionowego
Przy spawaniu elektrodą otuloną MMA przygotuj złącze, dobierz parametry, kontroluj jeziorko i sprawdź gotową spoinę. Ustawienia dostosuj do materiału, elektrody i zaleceń producenta.
- Przygotuj złącze i unieruchom elementy. Usuń rdzę, farbę, tłuszcz i wilgoć, a następnie wyrównaj krawędzie. Dopasuj części, zamocuj je i wykonaj krótkie sczepy. Przy grubszych elementach rozważ ukosowanie krawędzi, by ułatwić wtopienie.
- Dobierz elektrodę i prąd. Wybierz elektrodę odpowiednią do gatunku i grubości stali, dopuszczoną do spawania w pionie. Ustaw prąd według zaleceń producenta. Zwykle warto zastosować nieco niższy prąd niż przy spawaniu na płasko, aby ograniczyć spływanie metalu. W razie potrzeby sprawdź ustawienie na próbce.
- Przyjmij stabilną pozycję i utrzymuj krótki łuk. Ustaw się tak, by prowadzić elektrodę bez wyciągania rąk; jeśli możesz, oprzyj przedramię lub nadgarstek. Zadbaj też o swobodę przewodu. Krótki, równy łuk ogranicza rozpryski, porowatość i wahania jeziorka.
- Prowadź elektrodę równomiernie. Spawając pionowo z dołu do góry, wykonuj krótkie, kontrolowane ruchy i kieruj łuk naprzemiennie na obie krawędzie. Zatrzymuj go na chwilę przy bokach, by poprawić wtopienie, a przez środek przechodź sprawnie, żeby nie przegrzać jeziorka. Dopasuj szerokość zakosów do szczeliny i grubości materiału; unikaj zbyt szerokich ruchów.
- Obserwuj jeziorko i koryguj technikę. Jeśli metal zaczyna spływać, zmniejsz prąd lub przyspiesz przesuw. Gdy spoina jest wąska i słabo łączy krawędzie, sprawdź kąt elektrody, tempo prowadzenia i ustawienia. Nie zatrzymuj łuku długo w jednym miejscu, bo możesz przepalić materiał.
- Oczyść i skontroluj spoinę. Po ostygnięciu usuń żużel młotkiem spawalniczym i szczotką drucianą, szczególnie przed położeniem kolejnego ściegu. Sprawdź, czy spoina ma równą szerokość i łączy obie krawędzie oraz czy nie widać porów, pęknięć ani podtopień. Przed wykonaniem następnej warstwy usuń wykryte wady.
| Obszar | Wskazówka / objaw | Wartość lub korekta |
|---|---|---|
| Prowadzenie elektrody | Kąt w kierunku spawania | 5–15° od pionu |
| Łuk MMA | Krótki i stabilny | ok. 1–2 mm |
| Jeziorko | Małe, równe; ruch łukiem „V” lub półksiężycem | Szerokość zakosów: maks. 2–3 × Ø elektrody |
| Prąd | Punkt wyjścia dla elektrody rutylowej | Ø 2,5 mm: 70–100 A Ø 3,2 mm: 90–130 A |
| Za duże jeziorko | Spływanie metalu, szeroka spoina | Podnieś tempo; zmniejsz prąd o 5–10 A |
| Brak wtopienia | Za szybki przesuw lub łuk poza krawędzią | Zwolnij; kieruj łuk na obie ścianki |
| Podtopienia | Za długi łuk lub zbyt wysoki prąd | Skróć łuk; zmniejsz prąd o 5–10 A |
| Ocena spoiny | Równa szerokość, brak porów i pęknięć; wtopienie w obie krawędzie | Kontrola wzrokowa + próba zgięcia/przełomu |
Prowadzenie elektrody i kontrola jeziorka podczas spawania pionowego
Spawanie pionowe wymaga stabilnej ręki, ponieważ grawitacja ściąga ciekły metal w dół. W metodzie MMA łuk łączy koniec elektrody otulonej z materiałem, a topiący się rdzeń tworzy spoinę. Otulina osłania jeziorko gazami, po czym zostawia żużel do usunięcia. Przed pracą oczyść krawędzie z rdzy, farby, tłuszczu i pyłu, unieruchom elementy oraz dobierz elektrodę i prąd do grubości materiału. Zadbaj też o stabilną pozycję, dobre oświetlenie i podparcie przedramienia — ułatwią równomierne prowadzenie elektrody.
Utrzymuj krótki łuk, zwykle zbliżony do średnicy rdzenia elektrody, i przesuwaj ją równomiernie, lekko pochyloną w kierunku spawania. Przy spawaniu od dołu ku górze wykonuj niewielkie ruchy poprzeczne, na przykład krótkie „Z” lub półksiężyce. Zatrzymuj się na moment przy krawędziach, by zapewnić wtopienie, a środek pokonuj szybciej. Unikaj szerokich zakosów, ponieważ duże jeziorko może opaść. Przed zajarzeniem łuku przećwicz tor elektrody „na sucho” — łatwiej wtedy opanować rytm i zakres ruchu. Inne ciekawe informacje na ten temat znajdziesz w tym wpisie.
Równa spoina bez spływającego metalu
Kontroluj kształt i zachowanie jeziorka: powinno mieć stałą szerokość, równomiernie obejmować obie krawędzie i nie wydłużać się w dół. Jeśli staje się zbyt duże, nieznacznie przyspiesz albo zmniejsz prąd. Gdy metal nie stapia się równomiernie, sprawdź ustawienia i skoryguj kąt elektrody. Długi łuk powoduje rozpryski i niestabilność, natomiast zbyt szybki ruch może prowadzić do braku wtopienia. Przy spawaniu w górę krótkie, kontrolowane przystanki pomagają utrzymać metal w miejscu.
Po każdym krótkim odcinku oceń szerokość spoiny, jej regularność i wtopienie w obie ścianki, a potem usuń żużel młotkiem i szczotką drucianą. Planuj przerwy i kolejne ściegi tak, by nie zamknąć żużla wewnątrz spoiny; przed następnym przejściem dokładnie oczyść powierzchnię. Nadmiernie wypukła spoina może wymagać zmiany tempa lub parametrów, a podtopienia — korekty kąta elektrody i długości łuku. Zanim wykonasz właściwe złącze, przeprowadź kilka prób na odpadzie, aby dobrać technikę do elektrody, grubości materiału i pozycji spawania.
Wskazówka: podczas prób na odpadzie nagraj ruch elektrody telefonem — odtworzenie nagrania w zwolnionym tempie może pomóc zauważyć zbyt długie postoje, nierówne zakosy lub zmiany długości łuku.
Najczęstsze błędy przy spawaniu w pionie i sposoby ich uniknięcia
W pionie grawitacja ściąga ciekły metal w dół, dlatego kontroluj jeziorko dokładniej niż podczas spawania na płasko. Zbyt wysoki prąd powiększa jeziorko i może spowodować obwisłą, szeroką spoinę lub przepalenie krawędzi. Zacznij od wartości zalecanej przez producenta elektrody, a potem koryguj ją stopniowo, na przykład o 5–10 A. Prowadź krótki łuk równym tempem i rób niewielkie pauzy przy obu brzegach, aby dobrze wtopić ścianki.
Zbyt długi łuk powoduje rozpryski, niestabilną pracę i porowatość. Z kolei nerwowe, szybkie ruchy mogą zostawić wąską spoinę bez wtopienia, a zbyt wolne prowadzenie — nadmiernie wypukły ścieg. Dlatego przed zajarzeniem łuku usuń rdzę, farbę, tłuszcz i pył, a elementy unieruchom. W metodzie MMA dobierz średnicę elektrody i prąd do grubości materiału. Jak już poruszamy się wokół tego tematu to Sprawdź, jak dobrać prąd do spawarki inwertorowej. Po wystygnięciu usuń żużel młotkiem i szczotką drucianą. Najpierw wykonaj próbę na podobnym kawałku stali, a dopiero potem spawaj właściwe złącze.
Równy ścieg bez spływania: opanuj tempo i podparcie ręki
Gdy jeziorko zaczyna spływać, nie próbuj ratować spoiny gwałtownym ruchem elektrody. Zamiast tego skróć łuk, nieco zwiększ tempo i zmniejsz szerokość prowadzenia. Przy spawaniu pionowym w górę prowadź elektrodę spokojnie i krótko zatrzymuj ją przy krawędziach. Ustaw się wygodnie, oprzyj rękę i poprowadź przewód tak, by nie ciągnął uchwytu. Dzięki temu łatwiej utrzymasz równą odległość elektrody od materiału i ograniczysz drżenie.
Po spawaniu obejrzyj ścieg na całej długości. Nierówne brzegi mogą świadczyć o zmiennym tempie, pory — o zabrudzeniach lub niewłaściwej osłonie, a brak połączenia z jedną ścianką — o złym kącie prowadzenia. Ćwicz na krótkich odcinkach i zmieniaj tylko jeden parametr naraz. W ten sposób ustalisz, czy poprawę przyniosła korekta prądu, kąta elektrody, długości łuku czy rytmu pracy.
Wskazówka: podczas spawania pionowego w górę prowadź elektrodę pod lekkim kątem ku górze, a krótką pauzę przy krawędziach wykorzystuj do ich dogrzania — pomaga to ograniczyć spływanie metalu i poprawia wtopienie.
Jak ocenić wtopienie i uzyskać mocną, równą spoinę
Aby uzyskać mocną, równą spoinę, przygotuj materiał, dobierz parametry i kontroluj łuk. Zwróć też uwagę na typowe oznaki błędów.
- Przygotuj materiał i stanowisko. Oczyść i odtłuść krawędzie, usuwając rdzę, farbę, tłuszcz oraz tlenki, a następnie je wyrównaj. Ustaw elementy stabilnie — w pachwinie zwykle pod kątem 90° — i wykonaj sczepy, by nie przesunęły się podczas spawania.
- Dobierz parametry do metody i grubości materiału. Zbyt mały prąd może nie stopić równomiernie krawędzi, natomiast zbyt duży grozi przepaleniem i nadmiernym poszerzeniem spoiny. W TIG dla stali o grubości 3–6 mm stosuje się orientacyjnie 100–170 A, zależnie od grubości i warunków. W MMA dobierz elektrodę i prąd zgodnie z jej oznaczeniem oraz zaleceniami producenta.
- Utrzymuj krótki, stały łuk i równomiernie go prowadź. W MMA długość łuku i tempo ruchu elektrody wpływają na kształt spoiny oraz wtopienie. Z kolei w TIG trzymaj elektrodę zwykle 1–3 mm nad materiałem, prowadź ją płynnie i podeprzyj rękę, by ograniczyć drżenie.
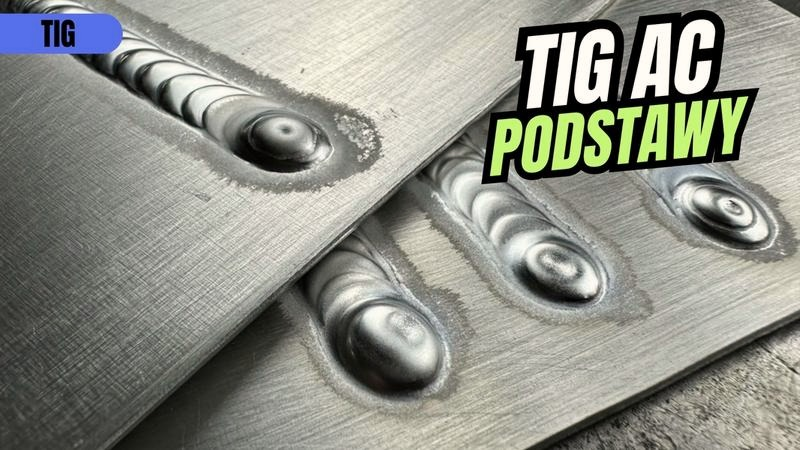
- Kontroluj jeziorko i kąt prowadzenia. Utrzymuj stabilne jeziorko i kieruj łuk na obie ścianki złącza. Jeśli spoina nie wtapia się w jedną z nich, skoryguj kąt. W TIG podawaj drut dodatkowy regularnie do jeziorka, w osłonie argonu — nierówny rytm może zmieniać szerokość i wysokość spoiny.
- Oceń spoinę i usuń żużel. Równa szerokość, powtarzalny kształt i połączenie z obiema krawędziami świadczą o prawidłowym wykonaniu. Porowatość lub szary nalot mogą wskazywać na zabrudzenia albo problemy z osłoną gazową. W MMA po ostygnięciu usuń żużel młotkiem i szczotką drucianą, a następnie sprawdź spoinę na całej długości.
Źródła:
- https://electromag.pl/Spawanie-MMA-Kompleksowy-przewodnik-dla-poczatkujacych-i-zaawansowanych
- https://tigmasters.pl/wyzwanie-tig-1-w-7-dni-sam-spawam-pachwine-tigiem